
Ваш запрос успешно отправлен
Ваш запрос успешно отправлен
При автоматизации производственных линий предприятия нередко недооценивают роль выводного монтажа. В то время как участок поверхностного монтажа (SMT) обрабатывает одну плату за 10–15 секунд, установка выводных компонентов (THT) зачастую остаётся ручной операцией с производительностью всего 200–400 компонентов в час на одного оператора. В результате возникает узкое место: высокоскоростной SMT-участок выпускает платы быстрее, чем THT-участок успевает устанавливать необходимые компоненты.
Дополнительные потери создают зависимость от квалификации монтажника, пропуски, неверная ориентация и смещение компонентов, отсутствие прослеживаемости операций. Автоматические THT-установщики переводят монтаж в программируемый режим: подача, распознавание, позиционирование и установка выполняются по производственной программе. Качество перестаёт зависеть исключительно от человеческого фактора, а процесс становится воспроизводимым при смене смен и персонала.
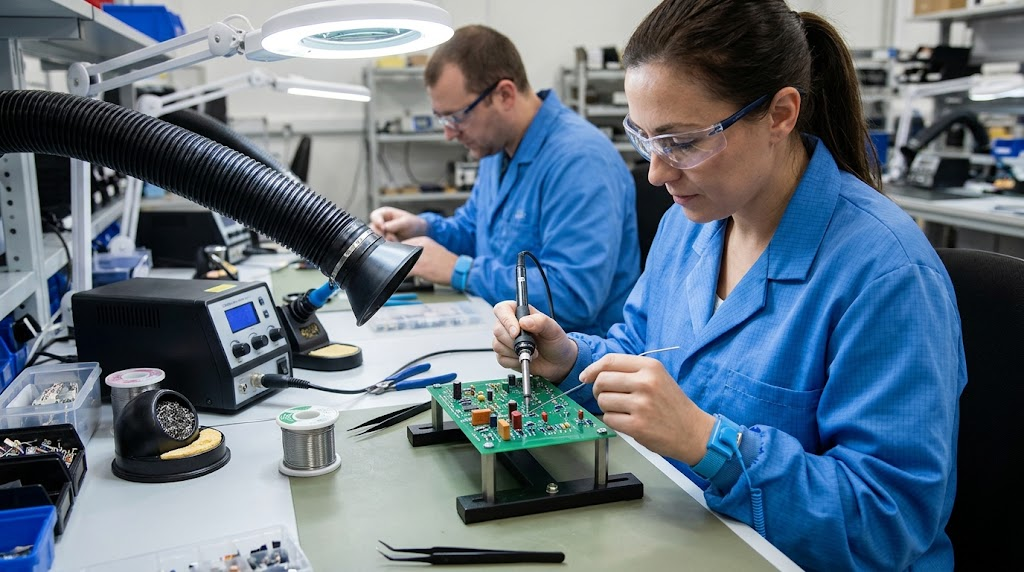
Решение: автоматизированная установка выводных компонентов с высокой повторяемостью, стабильным качеством и минимальным влиянием человеческого фактора. THT-установщик автоматически подаёт, ориентирует и устанавливает выводные компоненты на печатную плату в соответствии с программой производства. Автоматизация позволяет обеспечить стабильный цикл обработки и повторяемость каждой операции.
Система контролирует корректность выполнения операции и позволяет снизить количество ошибок, связанных с ручной
установкой. THT-установщик может интегрироваться в автоматизированную производственную линию и
взаимодействовать с оборудованием подготовки, пайки и контроля. Это позволяет выстроить непрерывный технологический процесс от подачи PCB до получения готового изделия.
Установщик выводных и нестандартных компонентов Southern Machinery S7040 — специализированный установщик для выводных компонентов, включая детали сложной геометрии и компоненты без стандартной упаковки. Оборудование оснащено четырьмя установочными головками, системой машинного зрения и автоматической коррекцией положения.
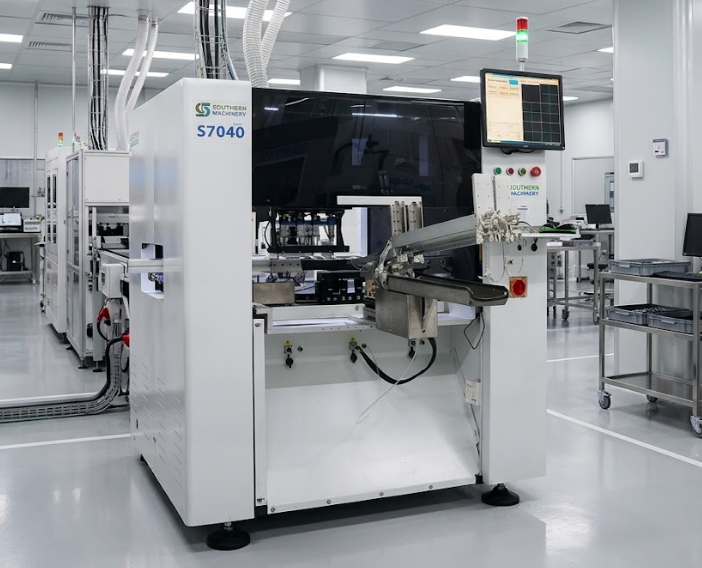
| Параметр S7040 | Значение |
| Производительность | до 4000 компонентов/ч (около 0,9 с на компонент) |
| Установочные головки | 4 |
| Габариты компонентов | 3 × 3 – 30 × 30 мм |
| Максимальная высота компонента | 50 мм |
| Размер плат | 50 × 50–320 × 305 мм |
| Толщина плат | 0,8 – 5 мм |
В представленной комплектации установлены семь вибробункеров S-7FB1, два питателя из пеналов и один ленточный питатель. Это позволяет механизировать операции, для которых организация ленточной или трубной подачи экономически неоправданна.
Типовая номенклатура: DIP-корпуса микросхем и оптронов, трансформаторы, модульные разъёмы RJ45, USB-разъёмы, реле, клеммы, переключатели, держатели предохранителей, штифты и контакты-заклёпки. Практическая область применения — мелкосерийное производство с широкой номенклатурой, где ручной монтаж повторяющихся операций съедает ресурс операторов.
Важный фактор запуска — готовность конфигурации. На складе «СМТМАКС» имеются установщики, настроенные под сборку Wi-Fi-роутеров, с возможностью перенастройки под другую номенклатуру сервисными инженерами. Это сокращает путь от решения до первой испытательной платы.
Установщики ETS Technology построены по модульному принципу: состав питателей, количество головок и дополнительные функции выбираются под текущую задачу с возможностью последующего расширения. Линейка включает ETS X2, X4, X4 Plus, X6, X6 Plus и X8 Plus — от двух до восьми установочных головок.
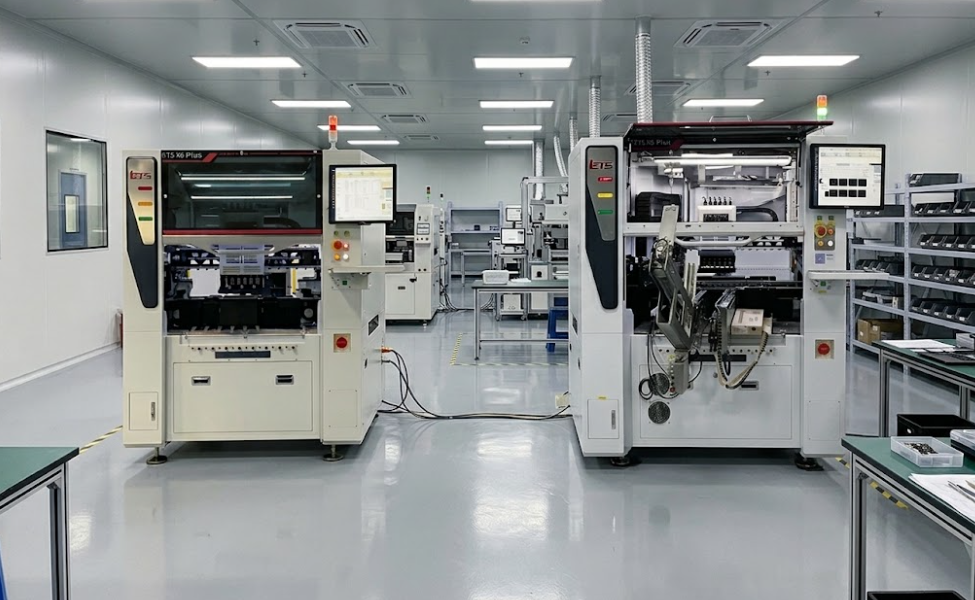
| Модель | Головок | Макс. размер платы | Максимальная высота компонента |
| ETS X2 / X4 / X6 | 2 / 4 / 6 | 350 × 350 мм | 30 мм |
| ETS X4 Plus | 4 | 320 × 460 мм | 40 мм |
| ETS X6 Plus | 6 | 400 × 460 мм | 40 мм |
| ETS X8 Plus | 8 | 460 × 560 мм | 80 мм |
Базовые параметры серии: скорость 0,5 с/компонент, точность позиционирования ±0,03 мм, размер компонентов от 3 до 40 мм, угол поворота 0–360°, толщина плат 0,8–5 мм, масса платы до 5 кг.
Модульность распространяется и на оснащение: автоматическая смена поддонов, автоматическая смена захватов, функция загиба выводов. В зависимости от комплектации оборудование выполняет захват, позиционирование, формовку и обрезку выводов, контроль положения и установку. Наличие конкретной функции необходимо подтверждать для выбранной конфигурации.
При выборе THT-установщика необходимо учитывать совместимость компонентов с используемыми системами подачи. Тип упаковки, геометрия корпуса и выводов, возможности ориентации и захвата определяют применимость конкретного питателя и требования к конфигурации оборудования.
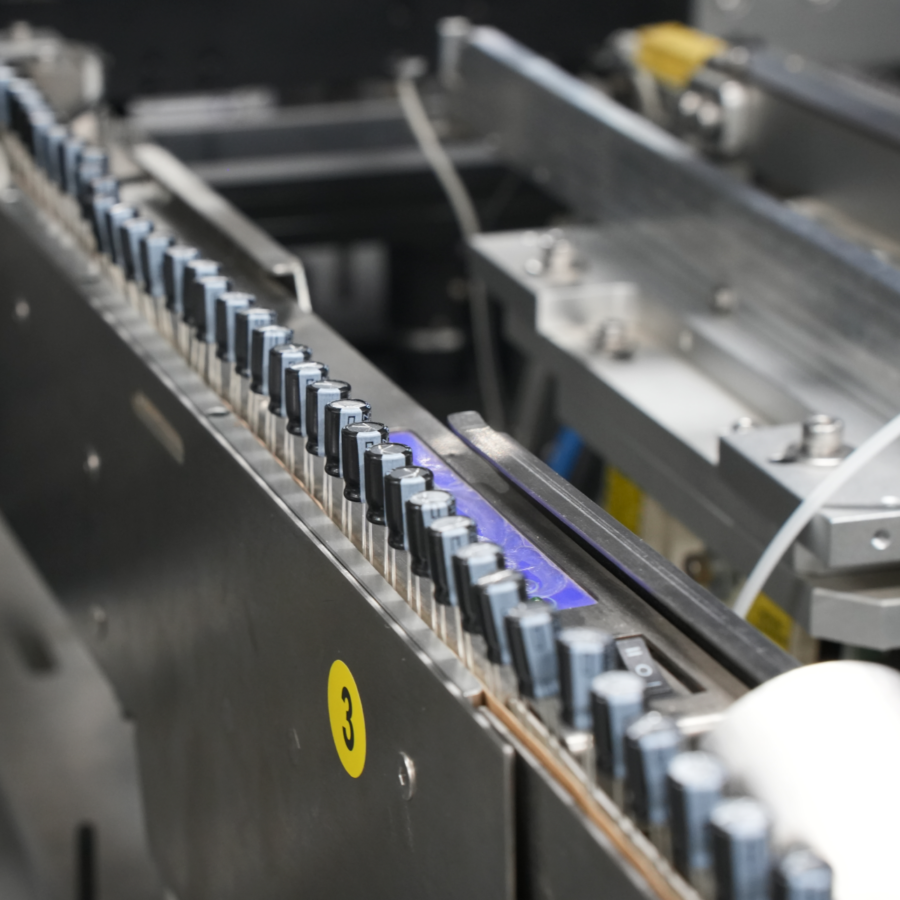
Southern Machinery S7040 в стандартной комплектации оснащён семью вибробункерами S-7FB1 для компонентов россыпью, двумя питателями из пеналов и одним ленточным питателем. Такая конфигурация позволяет автоматизировать подачу разъёмов, клемм, переключателей, DIP-корпусов, трансформаторов и других элементов без стандартной ленточной или трубной упаковки. Вибробункеры обеспечивают ориентацию и подачу деталей сложной геометрии, которые сложно организовать в стандартных питателях. Это критически важно для мелкосерийного производства с широкой номенклатурой, где организация ленточной подачи экономически неоправданна.
Установщики ETS поддерживают различные системы подачи:
ETS-FV10: компоненты россыпью;
ETS-FB10: радиальные компоненты в ленте;
ETS-WS10: аксиальные компоненты;
ETS-FT20: пеналы и матричные поддоны;
ETS-JP01: перемычки.
Также предусмотрены рециркулируемый питатель ETS-WFS10 и опциональная система автоматической смены поддонов. При подборе системы подачи технолог проверяет не только возможность захвата, но и устойчивость ориентации компонента.
Ограничения совместимости
| Формат подачи | Ограничения и условия совместимости |
| Тубы | Туба: длина 450–550 мм, ширина 6–25 мм, высота 6–30 мм. Компонент: длина 6–30 мм, ширина 3–20 мм, высота 4–25 мм. |
| Россыпь | До 35 × 35 мм, высота 5–25 мм. Деталь не должна деформироваться и должна сохранять ориентацию при падении. |
| Аксиальная лента | Диаметр вывода 0,4–1,2 мм, шаг выводов 2,5–6,5 мм, ширина ленты до 65 мм. |
| Радиальная лента | Шаг выводов 2,5–15 мм, диаметр вывода 0,4–0,8 мм, шаг отверстий 12,7 или 15 мм, высота компонента 5–25 мм. |
| Матричные поддоны | Максимум 320 × 320 мм; выводы вниз, отдельная ячейка на каждый компонент, контроль зазоров. |
Инженерное правило
Если компонент не соответствует ограничениям подачи, необходима отдельная проработка оснастки и способа подачи, а не выбор другой машины только по скорости. Совместимость подтверждается на реальных образцах компонентов и упаковки.
Перед внедрением необходимо оценить пять параметров.
Отдельно согласуются формат исходных CAD-данных, порядок подготовки программы, процедура приёмки первой платы и критерии качества. Назначаются ответственные за обслуживание питателей, контроль захватов и актуальность программ.
Автоматизация сокращает долю ручных операций, повышает стабильность качества и пропускную способность участка. Для инвестиционного решения сопоставляются: текущий фонд оплаты труда и затраты на подбор, обучение и удержание монтажников; стоимость переделок и материалов; цена оборудования, оснастки, обслуживания и работы оператора; фактическая загрузка установки; изменение такта линии. Если THT остаётся узким местом после внедрения, эффект будет ниже расчётного независимо от характеристик машины.
Количественная оценка строится на исходных показателях конкретного предприятия: дефектность до внедрения, время на плату, загрузка, стоимость ручного часа. Только такой расчёт превращает утверждение об эффективности в проверяемый результат.
Компания «СМТМАКС» выполняет подбор, поставку и внедрение THT-оборудования с учётом компонентной базы, производственного такта и технологических требований предприятия. S7040 целесообразно рассматривать для нестандартных операций и россыпи, ETS — для серийного выпуска с гибкой конфигурацией и масштабированием.
Телефон: +7 800 550-16-49
E-mail: sales@smt-max.ru


